Artykuł sponsorowany
Jakie błędy produkcyjne obniżają klasę filtra HEPA i jak wychwyca je kontrola jakości
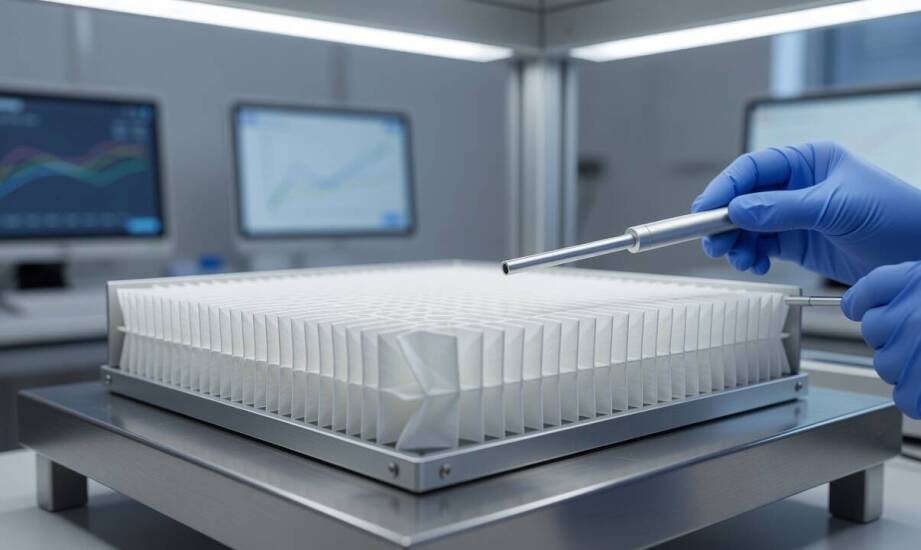
Podczas wytwarzania zaawansowanych układów oczyszczania powietrza odchylenia parametrów materiałowych potrafią zauważalnie zmienić właściwości fizyczne docelowego produktu. Uniemożliwia to przypisanie gotowego modułu do odpowiedniej, wysokiej klasy certyfikacyjnej. Skutki mikroskopijnych błędów produkcyjnych rzadko bywają widoczne na etapie początkowego składania pakietu separującego. Ich rzeczywisty wpływ na skuteczność wychwytywania drobnoustrojów i cząstek pyłu ujawnia się zazwyczaj dopiero w trakcie rygorystycznych testów końcowych. Instalacje zlokalizowane w sterylnych przestrzeniach laboratoryjnych, halach produkcyjnych czy wyspecjalizowanych obiektach medycznych wymagają niezmiennej stabilności parametrów. Usterki popełnione na wczesnym etapie montażu całkowicie dyskwalifikują zatem dany egzemplarz z użycia w czułym środowisku.
Przeczytaj również: Kiedy warto założyć panele fotowoltaiczne w domu?
Wpływ napięcia medium i geometrii plis na skuteczność
Nierówne napięcie materiału separującego podczas operacji zaginania wywołuje lokalne różnice w gęstości upakowania syntetycznych lub szklanych włókien. Zmienia się przez to rzeczywista powierzchnia robocza gotowego produktu oraz całkowity rozkład prędkości swobodnego przepływu gazów. Płytsze lub głębsze zagięcia medium w obrębie jednego pakietu prowadzą do nierównomiernego narastania oporu przepływu, co ostatecznie mocno obniża wydajność centrali wentylacyjnej. W nowoczesnej technologii mini-pleat tylko precyzyjne utrzymanie ustalonej głębokości szczelin decyduje o właściwym połączeniu dużej powierzchni pochłaniającej z optymalną aerodynamiką. Dobrze prowadzona produkcja filtrów wymusza ścisłą powtarzalność kalibracji maszyn tnących, zupełnie niezależnie od wymiarów obramowania.
Przeczytaj również: Czym charakteryzują się doniczki nowoczesne?
Zestawienie różnych standardów efektywności uświadamia wagę dokładności pomiarowej. Ułamki procenta podczas badań przepuszczalności decydują o ostatecznej kwalifikacji technicznej urządzenia ochronnego. Podstawowe moduły wstępne dobrze radzą sobie z drobnymi odkształceniami, podczas gdy w wariantach bezwzględnych margines tolerancji na błędy praktycznie nie istnieje. Nawet nieznaczne deformacje geometrii plis pogarszają lokalną zdolność filtracji, przez co wstępnie zaplanowany wkład nie pokrywa się z rygorystycznymi wymogami jakości. W wyniku takich nieprawidłowości dany wkład uzyskuje o wiele niższą kategoryzację i nie trafia do stref objętych szczególną ochroną. Niewielkie zaburzenia w układzie spoin zmniejszają przy okazji odporność mechaniczną na dynamiczne podmuchy wewnątrz zintegrowanych systemów nawiewnych.
Przeczytaj również: Dlaczego kotły bez podajnika to dobry wybór do domu?
Badania szczelności i weryfikacja oporu przepływu
Staranne dopasowanie sztywnej ramy zewnętrznej oraz uszczelki stanowi absolutny fundament prawidłowego funkcjonowania pełnego sprzętu zabezpieczającego. Pobieżne lub lekko asymetryczne wklejenie warstwy materiału generuje ukryte, wewnętrzne kanały przecieku. Powietrze napędzane przez wentylatory systematycznie wybiera drogę o najmniejszym oporze aerodynamicznym. Strumień przepływa przez powstałe nieszczelności i całkowicie omija matrycę przeznaczoną do wyłapywania zanieczyszczeń stałych. Takie ubytki spójności strukturalnej pozostają w pełni nieuchwytne podczas zwykłej inspekcji wizualnej prowadzonych przez pracowników utrzymania ruchu. Obiektywna weryfikacja poziomu bezpieczeństwa wymusza wykonanie kontrolowanej symulacji fizycznej obciążeń przy pomocy dedykowanej aparatury analitycznej.
Współczesne procedury techniczne nakazują poddawanie każdej jednostki indywidualnej weryfikacji laboratoryjnej z użyciem sztucznego aerozolu prowokującego. Standardy oparte na europejskich wytycznych mierzą dokładne ciśnienie różnicowe, współczynnik efektywności całkowitej i niebezpieczne zjawisko penetracji cząstek przez mikropory materiału. Badanie strony czystej czułym fotometrem punktowym precyzyjnie wskazuje nieszczelności zlokalizowane na krawędziach styku z aluminiową obudową. Jeśli odczyty aparatury sugerują rażące odchylenia od dopuszczalnych wskaźników, proces zatwierdzania partii ulega natychmiastowemu zawieszeniu. Zakład wytwórczy kieruje wówczas komponenty do gruntownych poprawek, uzupełnia braki w spoiwie albo utylizuje wadliwy wkład filtrujący.
Samodzielne zaplecze badawcze u producenta EUFILTER pozwala na skrupulatne monitorowanie parametrów mechanicznych każdego budowanego wyrobu. Rutynowa diagnostyka bloków absolutnych oznaczonych rygorystycznymi klasami E11, H13 i H14 eliminuje zagrożenie wysłania wadliwego zabezpieczenia do zewnętrznej placówki. Ścisłe reguły nadzoru technicznego objęte dyrektywą zarządzania ISO 9001:2015 ujednolicają kolejne etapy dozowania klejów oraz cięcia aluminiowych paneli.
O ostatecznej, długoterminowej skuteczności działającej bariery decyduje metodyczne podejście do całego cyklu powstawania sprzętu. Niezwykle ważna z punktu widzenia ochrony sterylności pozostaje zdolność operatorów do natychmiastowego namierzania usterek, odrzucania słabszych jednostek oraz systematycznego poprawiania ustawień linii zaginających. Rygorystyczna powtarzalność poszczególnych czynności manualnych realnie chroni laboratoria przed nagłym uwalnianiem niebezpiecznych i szkodliwych pyłów prosto do wyizolowanych stref pracy.
Kategorie artykułów
Polecane artykuły

Jak stosować azot w płynie na zboża

Na czym polega holowanie TIR?

Do kogo zwrócić się o pomoc jeśli potrzebujemy uruchomić auta na kable?
